一、应用场景
注液是锂电池制造的核心工序,注液量的精度直接影响电池的容量一致性和安全性能。某新能源科技企业在江苏常州的锂电池生产基地中,其方形铝壳电池注液生产线采用了三菱(Mitsubishi)L系列PLC作为主控制器,通过LJ61BT11 CC-Link主站模块构建CC-Link现场总线网络,负责注液泵、称量台、封口机、输送线等核心设备的协调控制,注液节拍为12PPM(每分钟12只)。LJ61BT11是三菱L系列PLC的CC-Link主站模块,支持CC-Link V2.0,是锂电行业注液线的主流控制方案。
然而,该注液线的注液量称量由两台巨天(JUTIAN)FWN-B20S系列称重仪表承担,分别称量注液前电池壳重量和注液后电池总重量,通过差值计算实际注液量。FWN-B20S称重仪表支持Modbus TCP协议,称重精度可达万分之二,具备稳定判断和去皮功能。三菱L系列PLC运行在CC-Link网络,巨天称重仪表运行在Modbus TCP网络,两套系统之间无法直接通讯,导致称量数据无法纳入CC-Link主站的自动注液控制体系。
在新能源行业向高能量密度、高一致性和智能制造转型的背景下,注液线需要实现注液量的精确闭环控制、注液数据完整追溯和注液异常自动剔除。如何实现三菱LJ61BT11的CC-Link网络与巨天FWN-B20S称重仪表的Modbus TCP网络之间的高速可靠数据互通,成为该注液线精度升级的关键需求。
二、协议转换网关功能简介
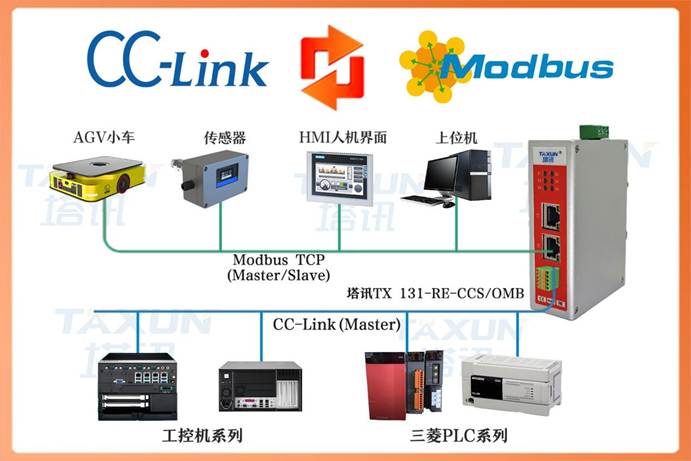
塔讯TX131-RE-CCS/OMB是一款面向CC-Link网络与Modbus TCP网络互联的专业协议转换网关,兼具物联网关和数据采集器的双重功能。在本案例中配置为CC-Link从站+Modbus TCP主站模式,主动连接两台巨天FWN-B20S称重仪表。
针对锂电池注液线的应用需求,核心功能优势包括:
CC-Link从站功能:支持标准CC-Link V2.0从站协议,可被LJ61BT11自动识别,占用1-4个逻辑站。
Modbus TCP主站轮询:网关作为Modbus TCP客户端,主动连接两台称重仪表,读取重量、稳定状态、报警等参数。
称重数据专用处理:支持重量值滤波、稳定判断、去皮清零等专用处理,减轻主站PLC负担。
大容量数据映射:CC-Link远程寄存器RWr/RWw各128字,满足两台称重仪表的实时数据交换。
工业级洁净环境适应:金属外壳,DIN导轨安装,适应锂电洁净车间环境。
三、系统结构拓扑图
锂电池注液生产线CC-Link转Modbus TCP拓扑图
系统拓扑分为三个层次:
CC-Link控制层:三菱L系列PLC+LJ61BT11主站模块作为CC-Link主站,连接注液线各设备,TX131网关作为CC-Link从站接入。
协议转换层:TX131-RE-CCS/OMB网关居中,作为Modbus TCP主站连接两台称重仪表。
Modbus TCP检测层:两台巨天FWN-B20S称重仪表作为Modbus TCP从站,分别称量注液前和注液后重量。
四、项目痛点
注液量无法闭环控制:称重数据只能本地显示,L系列PLC无法获取实时重量,注液量依赖注液泵定时控制,精度低(±0.3g),电池容量一致性差。
注液数据无法追溯:注液量数据人工记录,完整性不足,不符合锂电池行业可追溯要求,客户审核多次提出观察项。
注液异常无法剔除:超重、欠重电池无法自动识别和剔除,依赖人工抽检,漏检率约0.5%,存在安全隐患。
注液效率低:人工确认称重稳定后再启动下一步,注液节拍受限,实际产能仅达设计的85%。
改造成本高:更换支持CC-Link的称重模块单台约8000元,两台合计1.6万元,需重新安装校准。
五、解决方案
本项目选用塔讯TX131-RE-CCS/OMB协议转换网关,采用CC-Link从站+Modbus TCP主站工作模式,无需更换原有三菱L系列PLC、巨天FWN-B20S称重仪表,不改动注液线原有机械与控制回路,打通CC-Link现场总线与Modbus TCP工业以太网之间的数据双向传输通道,实现PLC对两台称重仪表的数据采集、指令下发,完成锂电池注液闭环控制。
硬件部署
CC-Link侧配置:网关CC-Link从站地址设置为04,接入三菱LJ61BT11 CC-Link主站总线,总线终端电阻按CC-Link V2.0规范配置,保障总线通讯稳定可靠。
以太网侧配置:网关静态IP地址设置192.168.4.20;两台巨天FWN-B20S称重仪表分别配置静态IP:192.168.4.31、192.168.4.32,网关与两台仪表处于同一洁净车间局域网。网关采用DIN导轨安装,安装于注液线控制柜内,适配锂电车间防尘洁净环境。
接线规范:CC-Link总线使用屏蔽双绞线,以太网采用工业屏蔽网线,设备统一可靠接地,抵御注液车间变频器、输送电机带来的电磁干扰。
数据映射规划
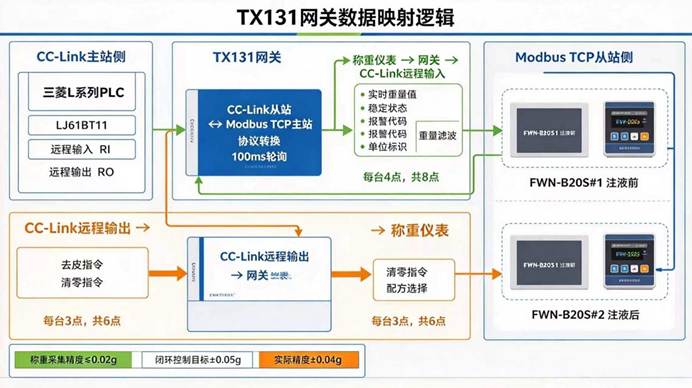
网关内部完成双向寄存器映射,实现PLC与两台称重仪表数据透明交互,网关按100ms周期轮询两台仪表:
上行方向(称重仪表→网关→三菱L系列PLC,共8个点位):每台仪表的实时重量值、称重稳定状态、仪表报警代码、单位标识,共计4个点位/台,两台仪表合计8个点位映射至CC-Link远程输入寄存器,供PLC读取。
下行方向(PLC→网关→称重仪表,共6个点位):去皮指令、清零指令、配方选择指令,3个点位/台,两台仪表合计6个点位映射至CC-Link远程输出寄存器,下发至巨天FWN-B20S称重仪表执行。 网关内置称重数据滤波、稳定判断功能,直接对原始重量信号预处理,减轻PLC运算压力;PLC无需编写复杂以太网报文,网关自动完成CC-Link与Modbus TCP协议转换。
三菱PLC主站配置
在GX Works软件中添加TX131网关作为CC-Link从站设备,配置远程I/O寄存器地址,编写锂电池注液闭环控制逻辑:
PLC周期性读取网关上传的称重数据,获取注液前空壳重量、注液后总重,自动计算注液差值;
向网关下发去皮、清零、配方切换指令,控制称重仪表执行对应动作;
内置闭环控制逻辑:注液前去皮→注液过程实时读取重量→达到目标注液量自动关闭注液泵→注液完成后重量复核→超重/欠重产品自动触发剔除机构;
将每只电池的注液重量、电池序列号绑定,上传MES系统完成质量追溯。
应用逻辑
生产线运行时,网关作为Modbus TCP主站持续轮询两台FWN-B20S称重仪表,将重量、状态、报警数据上传至CC-Link总线,三菱L系列PLC实时读取数据,实现注液量闭环控制,控制目标±0.05g。操作人员可在PLC上位系统下发指令,经网关转发至称重仪表完成去皮、清零、切换配方;当出现重量异常时,PLC触发报警并自动剔除不合格电池,同时保存该条电池的完整注液记录,满足锂电行业全流程追溯要求。
六、实施过程
第一阶段:现场勘查与点位梳理
工程师赴江苏常州锂电池注液产线现场勘查,核验三菱L系列PLC+LJ61BT11 CC-Link主站总线运行状态、两台巨天FWN-B20S称重仪表网络条件;梳理全部14个读写点位,输出点位对照表、注液工艺需求清单,明确重量数据量程换算、数据类型、稳定判断阈值;评估产线停机窗口,制定改造方案,最大限度降低对量产节拍的影响。
第二阶段:实验室离线联调
实验室搭建完整模拟测试平台:三菱L系列PLC+LJ61BT11主站 + TX131网关 +两台巨天FWN-B20S称重仪表。
网关配置CC-Link从站、Modbus TCP主站参数,完成双向点位映射;
GX Works编写CC-Link读写程序,模拟注液闭环控制逻辑;
验证双向数据传输,实测称重采集精度≤0.02g,校验称重稳定判断响应速度;
模拟仪表故障、通讯中断、重量超差等场景,校验报警上传逻辑,提前排查寄存器映射、通讯参数问题。
第三阶段:注液线停机维护期硬件安装接线
利用生产线月度停机维护窗口开展现场施工:敷设CC-Link屏蔽线缆、工业以太网网线,控制柜导轨安装TX131网关,完成接地施工;设置网关CC-Link从站地址、静态IP,配置两台称重仪表IP地址,核对所有线路接线,全程不改动原有注液泵、输送线控制回路,施工在停机窗口期内完成,不影响后续量产计划。
第四阶段:在线调试与工艺验证
产线空载试运行,下载GX Works PLC程序,CC-Link主站扫描识别TX131网关从站;网关建立Modbus TCP连接,逐点校验14个通讯点位。
验证上行数据:空壳重量、注液后重量、稳定状态、报警代码实时上传PLC;
验证下行指令:PLC下发去皮、清零、配方切换指令,称重仪表正常响应;
完整跑通注液闭环流程,实测注液闭环控制精度±0.04g,优于预设目标±0.05g。
第五阶段:多批次连续生产验证
上线进行3个批次电池连续生产测试,持续监控网关通讯状态,跟踪注液量CPK、容量偏差、异常剔除数据,注液量CPK由1.0提升至1.67;持续优化重量滤波参数、稳定判断阈值;同步培训现场操作工与设备维护人员,交付完整资料:电气图纸、点位表、网关配置备份、PLC程序,项目验收交付。
七、应用效果
注液精度大幅提升:从定时控制±0.3g提升至称重闭环±0.04g,电池容量一致性显著改善,容量偏差从±2%降至±0.8%。
注液效率提高:自动稳定判断和闭环控制,注液节拍从12PPM提升至14PPM,产能提升17%。
注液数据完整追溯:每只电池注液量自动记录关联序列号,满足追溯要求,客户审核零观察项。
异常自动剔除:超重欠重电池自动识别剔除,漏检率从0.5%降至0,消除安全隐患。
改造投资经济:网关方案约1.2万元,远低于更换模块1.6万元,回报约2个月。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
|---|---|---|---|
| 注液量控制方式 | 定时控制 | 称重闭环控制 | 从开环到闭环 |
| 注液精度 | ±0.3g | ±0.04g | 精度提升7.5倍 |
| 电池容量偏差 | ±2% | ±0.8% | 一致性提升60% |
| 注液节拍 | 12PPM | 14PPM | 提升17% |
| 注液量CPK | 1.0 | 1.67 | 显著提升 |
| 异常漏检率 | 0.5% | 0 | 完全消除 |
| 数据追溯完整性 | 约70% | 100% | 提升30个百分点 |
| 改造成本 | 更换约1.6万元 | 网关约1.2万元 | 节省25% |
| 投资回报周期 | — | 约2个月 | — |
九、总结
本案例通过塔讯TX131-RE-CCS/OMB协议转换网关,成功实现了三菱LJ61BT11与两台巨天FWN-B20S称重仪表之间的异构总线协议互联。网关以CC-Link从站+Modbus TCP主站模式,实现了注液量称重闭环控制、注液数据完整追溯和异常自动剔除。TX131-RE-CCS/OMB作为一款高性能的智能网关和物联网关,为锂电池制造的精度提升、效率优化和质量追溯提供了经济高效的互联解决方案。
审核编辑 黄宇
推荐阅读: